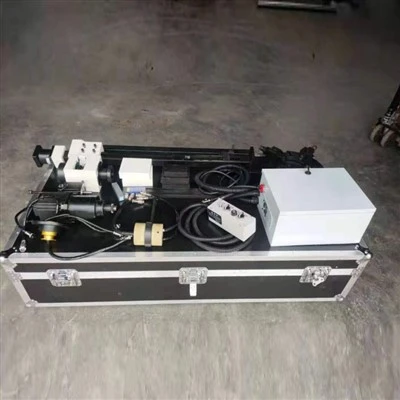
การปรับตำแหน่งการบากบนเครื่องบากท่อ CNC เป็นกระบวนการสำคัญที่ส่งผลโดยตรงต่อคุณภาพและความแม่นยำของการบากท่อ เป็นผู้จำหน่ายเครื่องดัดท่อ CNC ได้แก่เครื่องบากท่อ CNC HEM-800,เครื่องบากท่อ CNC HEM-1200,เครื่องบากท่อ CNC HEM-600,เครื่องบากท่อ CNC HEM-1000, และเครื่องบากท่อ CNC HEM-400ฉันเข้าใจถึงความสำคัญของกระบวนการนี้ และมาที่นี่เพื่อแบ่งปันข้อมูลเชิงลึกอันมีค่าบางประการ
ทำความเข้าใจพื้นฐานของการปรับตำแหน่งการเอียง
ก่อนที่จะเจาะลึกกระบวนการปรับ จำเป็นต้องเข้าใจแนวคิดพื้นฐานที่เกี่ยวข้องกับตำแหน่งการเจียร ตำแหน่งการเอียงหมายถึงตำแหน่งที่แน่นอนบนท่อที่จะสร้างมุมเอียง ตำแหน่งนี้ถูกกำหนดโดยปัจจัยหลายประการ รวมถึงเส้นผ่านศูนย์กลางของท่อ ความหนาของผนัง และมุมเอียงที่ต้องการ ตำแหน่งการเอียงที่ไม่ถูกต้องอาจนำไปสู่ปัญหาต่างๆ เช่น มุมเอียงไม่เท่ากัน การประกอบที่ไม่เหมาะสมระหว่างการเชื่อม และความแข็งแรงของข้อต่อลดลง
การเตรียมการก่อนการปรับ
- ตรวจสอบเครื่อง
- ตรวจสอบเครื่องดัดท่อ CNC อย่างละเอียดเพื่อหาสัญญาณของการสึกหรอ ความเสียหาย หรือการวางแนวที่ไม่ตรง ตรวจสอบเครื่องมือตัด รางนำ และแคลมป์เพื่อให้แน่ใจว่าอยู่ในสภาพดี เครื่องจักรที่ได้รับการดูแลอย่างดีมีแนวโน้มที่จะให้ผลการบากที่แม่นยำมากกว่า
- ตรวจสอบการสอบเทียบของเครื่อง ซึ่งอาจเกี่ยวข้องกับการตรวจสอบการวัดเชิงเส้นและเชิงมุมของแกนของเครื่อง การสอบเทียบที่ไม่ถูกต้องอาจทำให้ตำแหน่งการเอียงที่ไม่ถูกต้อง
- ทำความเข้าใจกับข้อกำหนดเฉพาะของท่อ
- วัดเส้นผ่านศูนย์กลางและความหนาของผนังท่อได้อย่างแม่นยำ การวัดเหล่านี้มีความสำคัญอย่างยิ่งต่อการกำหนดตำแหน่งการบากที่ถูกต้อง ใช้เครื่องมือวัดที่มีความแม่นยำ เช่น คาลิเปอร์หรือไมโครมิเตอร์ เพื่อให้ได้การอ่านที่แม่นยำ
- กำหนดมุมเอียงที่ต้องการ มุมเอียงขึ้นอยู่กับกระบวนการเชื่อมและข้อกำหนดในการใช้งาน มุมเอียงทั่วไปมีตั้งแต่ 30° ถึง 60°
การปรับตำแหน่งการเอียง
- การใช้ระบบควบคุม CNC
- เครื่องดัดท่อ CNC ที่ทันสมัยส่วนใหญ่มีระบบควบคุมที่ใช้งานง่าย เริ่มต้นด้วยการเข้าถึงแผงควบคุมของเครื่อง ไปที่เมนูการตั้งโปรแกรมหรือการตั้งค่าที่เกี่ยวข้องกับตำแหน่งการบาก
- ป้อนเส้นผ่านศูนย์กลางท่อ ความหนาของผนัง และมุมเอียงเข้าสู่ระบบ จากนั้นระบบควบคุม CNC จะคำนวณตำแหน่งการบากที่เหมาะสมตามพารามิเตอร์เหล่านี้
- เครื่องจักรบางเครื่องอนุญาตให้ปรับตำแหน่งการบากภายในระบบควบคุมได้ด้วยตนเอง คุณสามารถปรับตำแหน่งแบบละเอียดได้โดยการป้อนการเปลี่ยนแปลงทีละน้อย สิ่งนี้มีประโยชน์เมื่อทำการแก้ไขเล็กน้อยเพื่อให้ได้ผลลัพธ์การบากที่ต้องการ
- การปรับกลไก (ถ้ามี)
- ในบางกรณี อาจมีส่วนประกอบทางกลบนเครื่องจักรที่สามารถปรับให้เปลี่ยนตำแหน่งการบากได้ ตัวอย่างเช่น อาจจำเป็นต้องปรับตำแหน่งของหัวตัดหรือลูกกลิ้งนำ
- คลายกลไกการล็อคบนส่วนประกอบที่เกี่ยวข้อง ใช้เครื่องมือที่เหมาะสม เช่น ประแจหรือไขควง เพื่อปรับแต่ง ย้ายส่วนประกอบไปยังตำแหน่งที่ต้องการโดยอิงจากการคำนวณจากระบบควบคุมหรือข้อกำหนดในการวัด
- หลังจากทำการปรับกลไกแล้ว ให้ขันกลไกการล็อคให้แน่นเพื่อป้องกันการเคลื่อนไหวใด ๆ ในระหว่างกระบวนการบาก
การทดสอบและการตรวจสอบ
- ดรายรัน
- ก่อนที่จะเริ่มการดำเนินการบากจริงบนท่อ ให้ดำเนินการเดินท่อแบบแห้ง ซึ่งเกี่ยวข้องกับการเดินเครื่องจักรในรอบการบากโดยไม่ต้องติดตั้งท่อ สังเกตการเคลื่อนที่ของเครื่องมือตัดและแกนของเครื่องจักรเพื่อให้แน่ใจว่าเป็นไปตามตำแหน่งการบากที่ตั้งโปรแกรมไว้อย่างแม่นยำ
- ตรวจสอบเสียงหรือการสั่นสะเทือนที่ผิดปกติในระหว่างการวิ่งแบบแห้ง หากตรวจพบปัญหาใดๆ ให้หยุดเครื่องทันทีและแก้ไขปัญหา
- ตัวอย่างการบาก
- เมื่อการทดลองใช้งานแบบแห้งสำเร็จ ให้เลือกท่อตัวอย่างที่มีเส้นผ่านศูนย์กลางและความหนาของผนังใกล้เคียงกับท่อจริงที่จะทำการเจียรมุม ยึดท่อตัวอย่างไว้บนเครื่องอย่างแน่นหนา
- เริ่มกระบวนการบากบนท่อตัวอย่าง หลังจากทำการบากเสร็จแล้ว ให้ถอดท่อออกจากเครื่องจักรและวัดมุมเอียง ใช้เครื่องมือวัด เช่น ไม้โปรแทรกเตอร์และเกจวัดความลึก เพื่อตรวจสอบมุมเอียงและความลึก
- เปรียบเทียบค่าที่วัดได้กับข้อกำหนดที่จำเป็น หากมีความคลาดเคลื่อนใดๆ ให้กลับไปที่ระบบควบคุมหรือทำการปรับเปลี่ยนกลไกเพิ่มเติมตามความจำเป็น
การแก้ไขปัญหาทั่วไป
- มุมเอียงไม่ถูกต้อง
- หากมุมเอียงไม่ถูกต้อง ให้ตรวจสอบการตั้งค่าในระบบควบคุม CNC ก่อน ตรวจสอบให้แน่ใจว่าได้ป้อนมุมเอียงที่ถูกต้อง
- ตรวจสอบเครื่องมือตัดว่ามีร่องรอยการสึกหรอหรือความเสียหายหรือไม่ เครื่องมือตัดทื่อหรือเสียหายอาจทำให้มุมเอียงไม่ถูกต้องได้ เปลี่ยนเครื่องมือหากจำเป็น
- ความลึกของมุมเอียงไม่เท่ากัน
- ความลึกของมุมเอียงที่ไม่สม่ำเสมออาจเกิดจากการวางแนวเครื่องมือตัดหรือท่อที่ไม่เหมาะสม ตรวจสอบการจัดตำแหน่งหัวตัดและลูกกลิ้งนำ ตรวจสอบให้แน่ใจว่ายึดท่อไว้อย่างแน่นหนาและอยู่ตรงกลางตัวเครื่อง
- ตรวจสอบการสอบเทียบระบบควบคุมความลึกของเครื่อง ปรับการตั้งค่าความลึกในระบบควบคุมหากจำเป็น
- การเอียงแบบปิดกึ่งกลาง
- หากมุมเอียงไม่อยู่ตรงกลางท่อ ให้ตรวจสอบตำแหน่งของท่อในกลไกการจับยึด ตรวจสอบให้แน่ใจว่าท่ออยู่ตรงกลางอย่างเหมาะสมและอยู่ในแนวเดียวกับเครื่องมือตัด
- นอกจากนี้ ให้ตรวจสอบการวางแนวแกนของเครื่องด้วย แกนที่ไม่ตรงอาจทำให้มุมเอียงไม่อยู่ตรงกลาง ปรับแกนตามขั้นตอนการสอบเทียบของเครื่อง
ความสำคัญของตำแหน่งการบากที่ถูกต้อง
- คุณภาพการเชื่อม
- ตำแหน่งการบากที่ถูกต้องช่วยให้มั่นใจได้ว่าท่อจะพอดีระหว่างการเชื่อม สิ่งนี้นำไปสู่การหลอมรวมที่ดีขึ้นและรอยเชื่อมที่แข็งแรงขึ้น ตำแหน่งการบากที่ไม่เหมาะสมอาจส่งผลให้เกิดช่องว่างหรือแนวที่ไม่ตรง ซึ่งอาจทำให้การเชื่อมอ่อนตัวลง และเพิ่มความเสี่ยงต่อข้อบกพร่องในการเชื่อม
- ผลผลิต
- เมื่อกำหนดตำแหน่งการบากอย่างถูกต้อง ไม่จำเป็นต้องทำใหม่น้อยลง ซึ่งจะช่วยลดเวลาและต้นทุนโดยรวมที่เกี่ยวข้องกับกระบวนการบากท่อและกระบวนการเชื่อม นอกจากนี้ยังช่วยปรับปรุงประสิทธิภาพของสายการผลิตอีกด้วย
บทสรุป
การปรับตำแหน่งการบากบนเครื่องบากท่อ CNC ต้องใช้ความรู้ทางเทคนิค การวัดที่แม่นยำ และการปรับอย่างระมัดระวัง ในฐานะซัพพลายเออร์เครื่องบากท่อ CNC คุณภาพสูง เรามุ่งมั่นที่จะให้การสนับสนุนลูกค้าอย่างดีที่สุดเพื่อให้มั่นใจว่าการบากท่อมีความแม่นยำ เครื่องจักรของเราเช่นเฮ็ม - 800,เฮ็ม - 1200,เฮ็ม - 600,เฮ็ม - 1,000, และเฮ็ม - 400ได้รับการออกแบบมาเพื่อให้ประสิทธิภาพการบากที่แม่นยำและเชื่อถือได้
หากคุณอยู่ในตลาดเครื่องกัดท่อ CNC หรือต้องการความช่วยเหลือเพิ่มเติมเกี่ยวกับการปรับตำแหน่งการบาก เราขอแนะนำให้คุณติดต่อเราเพื่อขอข้อมูลเพิ่มเติม เราพร้อมที่จะหารือเกี่ยวกับความต้องการเฉพาะของคุณและช่วยคุณค้นหาทางออกที่ดีที่สุดสำหรับธุรกิจของคุณ


อ้างอิง
- คู่มือผู้ผลิตสำหรับเครื่องดัดท่อ CNC
- มาตรฐานอุตสาหกรรมการเชื่อมและการผลิตท่อ
- เอกสารทางเทคนิคเกี่ยวกับกระบวนการบากท่อ